


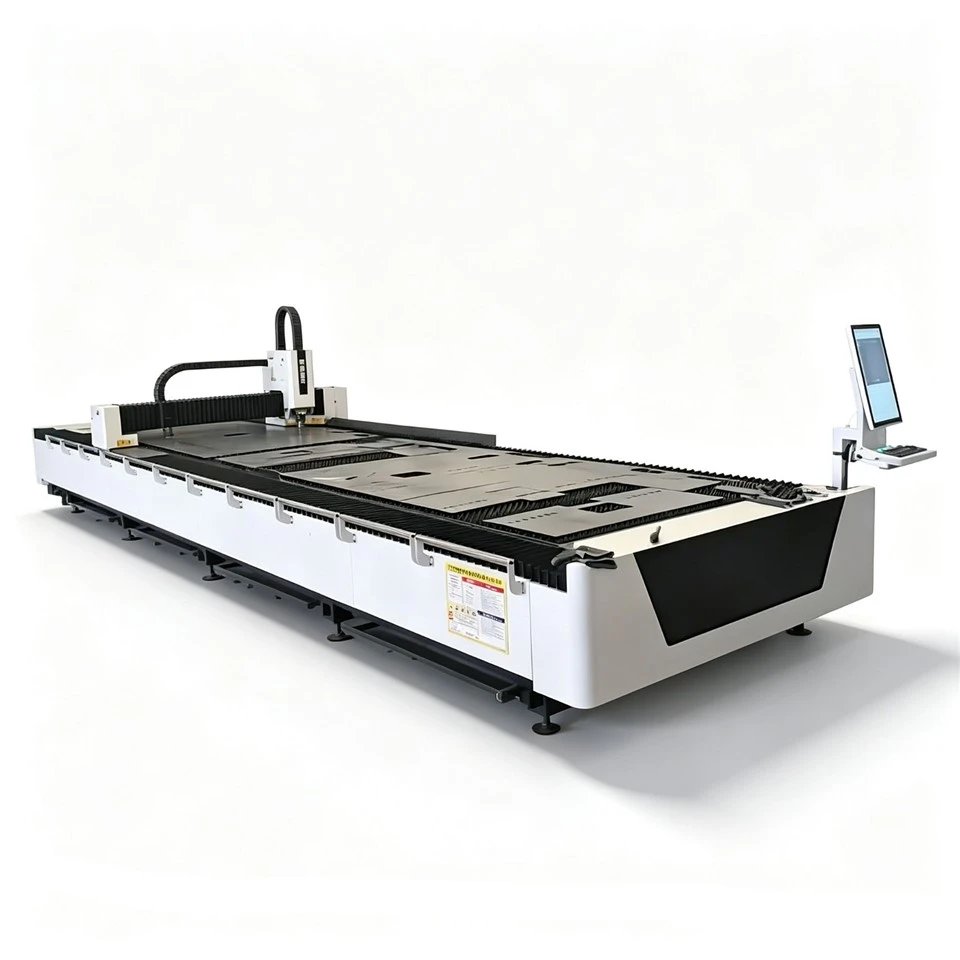


Hebei Juliang Technology Co., Ltd היא אחת מהיצרניות והספקיות המובילות של חותכי לייזר סיבים תעשייתיים בסין. אנא אל תהסס לקנות מכונות מאושרות CE מתוצרת סין כאן מהמפעל שלנו. כל המכונות המותאמות אישית הן באיכות גבוהה ובמחיר תחרותי.

פרטי המוצר
חותך לייזר סיבים תעשייתי זה הוא מערכת CNC חזקה שתוכננה במיוחד לחיתוך לוחות פלדה עבים ברציפות. בניגוד למכונות טיפוסיות, הוא כולל מקור לייזר סיב רב עוצמה (הנע בין 6000W ל-20000W), משקוף יציב, חלקי הנעה-כבדים ומערכת קירור-עליון. התקנה זו מאפשרת לו להתמודד ללא מאמץ עם לוחות פלדה בעובי 50 מ"מ ומעלה, יום אחר יום. בעוד שמכונות סטנדרטיות נותנות עדיפות לגיוון, זו בנויה לביצועים בלתי פוסקים. הוא שומר על יציבות בלחץ, מונע התחממות יתר במהלך שימוש ממושך, ומבטיח דיוק גם כאשר פועל בגבולותיו.
מה שחותך לייזר סיבים כבד יכול לעשות עבור החנות שלך
בעיה 1: חיתוך איטי של חומרים עבים. חותכי לייזר בסיסיים מתקשים עם מתכת עבה. מכונה של 1500W עשויה להזדקק ל-3-4 מעברים לפלדה של 20 מ"מ, בעוד שחותך לייזר סיבים כבד של 12000W מסיים אותה במעבר אחד - בערך פי 4-5 מהר יותר.
בעיה 2: השבתה לא מתוכננת. מכונות פחות חזקות אינן מיועדות לשימוש מתמשך. הכוננים שלהם נשחקים מהר יותר, ויש צורך להחליף את המסילות לעתים קרובות יותר. מכונה-כבדה, עם תחזוקה טובה, שומרת על הדיוק שלה למשך 10-15 שנים, בניגוד למערכות קלות יותר שמחזיקות מעמד 5-7 שנים.
בעיה 3: גימור קצה גרוע על מתכת עבה. דחיפת מכונה קלה יותר למגבלות העובי הורסת את איכות החיתוך. חותך לייזר סיבים כבד שומר על קצוות נקיים גם בעת חיתוך מהיר או דרך צלחת עבה. משטח הלייזר שלו ישר לחלוטין, בניגוד לקצה המחודד מחיתוך פלזמה.
בעיה 4: תוצאות לא אמינות לאורך כל היום. שינויי טמפרטורה יכולים להפיל את הדיוק בעבודות ארוכות. המסגרת החזקה ומערכת הקירור הגדולה יותר של חותך-כבד שומרים עליו יציב, גם כאשר הוא פועל לפרקי זמן ממושכים.
בעיה 5: שליחת עבודת צלחת עבה. אם המכונה הנוכחית שלך לא יכולה להתמודד עם צלחת 20 מ"מ+, אתה מפסיד כסף על ידי מיקור חוץ. חותך לייזר סיבים כבדים מאפשר לך לבצע את העבודות האלה-בבית, ולצמצם את עלויות המתווך ואת דמי המשלוח.

יישומים מרכזיים
ייצור פלדה מבנית: לוחות חיבור, שקעים, קשיחים, קורות.
ייצור ציוד כבד: משאיות כרייה, מחפרים, דחפורים. מכונות אלו משתמשות בפלטת פלדה עבה למסגרות, דליים, בומים ולוחות בלאי.
בניית ספינות: לוחות גוף, מחיצות, רכיבי סיפון. מספנות דורשות חיתוך מדויק של צלחות מסיביות.
מרכזי שירות פלדה: צלחת עיבוד ללקוחות.
גשרים ותשתיות: רכיבים לגשרים, מגדלי הולכת חשמל ויסודות טורבינות רוח. חלקי הפלדה הגדולים הללו נחתכים ביעילות באמצעות לייזרים.
ייצור כלי לחץ: רכיבי מיכל, קצוות צינור, אוגנים.
כל חותך לייזר סיבים תעשייתי עובר בדיקות קפדניות אלה:
יישור מיטה: אנו מבטיחים שהמסילות והמיטה מפולסים וישרים לחלוטין, עם ישרות המסילה מאומתת עד לטווח של 0.4 מ"מ לכל 10,000 מ"מ.
ריבועי גב: מערכת ההנעה הכפולה- שלנו מכוילת במדויק כדי לשמור על המשקוף בצורה מושלמת לשולחן.
כיול לייזר: אנו מודדים ומאשרים תפוקת כוח לייזר בהגדרות שונות. דיוק המיקום נבדק בטווח של ±0.2 מ"מ, ודיוק אלכסוני/מעגלי עד ±0.5 מ"מ.
בדיקת איכות חיתוך: אנו חותכים חומרים לדוגמא בעוביים שונים, בודקים את איכות הקצה, הריבוע והחיתוך.
צריבה-: כל מכונה פועלת במשך יותר מ-8 שעות ברציפות כדי לזהות תקלות מוקדמות פוטנציאליות.
שילוב מערכת: כל הרכיבים, כולל ה-CNC, מקור הלייזר, הקירור ומערכת הגז, נבדקים יחד כיחידה שלמה.
שאלות נפוצות

01.איך אני מטפל בצלחת מעוותת בלייזר תעשייתי?
השתמש במשטח צלחת או לחץ לפני החיתוך. בקרת גובה הפוקוס האוטומטי יכולה לפצות על עיוות קל, אך אם החרטום עולה על 3-4 מ"מ על מטר, המערכת לא יכולה לתקן זאת במלואה.
02.מה גורם לסימני צריבה על המשטח העליון של החתך?
בדרך כלל מיקום מיקוד שגוי. אם הפוקוס גבוה מדי, הקרן מתפשטת ויוצרת גרף רחב יותר עם סימני צריבה בחלק העליון. אם זה נמוך מדי, אתה מקבל יותר טמבל בתחתית. בדוק גם את מצב הזרבובית שלך-זרבובית בלויה גורמת למערבולת בזרימת הגז.
03.האם אוכל להשתמש במכונה זו עבור סימון פלזמה או כתיבה?
הלייזר יכול לסמן את פני השטח עם תחריט רדוד, אבל הוא לא מיועד לסימון עמוק כמו סופר פלזמה. לסימון קל, אתה יכול להפחית את הכוח ולהגביר את המהירות. אבל אם אתה צריך סימון עמוק, שקול ראש סימון ייעודי או חיבור סופר פלזמה.
04.מהו לחץ הגז האופטימלי לחיתוך-בסיוע חמצן על פלדה 25 מ"מ?
התחל ב-0.5-0.6 MPa והתאם משם. נמוך מדי ואתה מקבל טמבל בקצה התחתון. גבוה מדי ואתה מתגבר-לצריבה בחלק העליון. הלחץ האידיאלי תלוי בגודל הזרבובית שלך ובכימיה הספציפית של הפלדה - הפעל חיתוך מבחן ובדוק את איכות הקצה לפני הייצור.


תגיות פופולריות: חותך לייזר סיבים תעשייתיים, יצרני חותכי לייזר סיבים תעשייתיים, מפעל


